燃油气锅炉火管焊接技术研究——以金泰锅炉为例
引言
燃油气锅炉作为工业生产和民用供暖的重要设备,其安全性和热效率直接取决于核心部件——火管的焊接质量。金泰锅炉作为国内锅炉制造领域的知名企业,在火管焊接工艺上积累了丰富的技术经验。本文围绕燃油气锅炉火管的焊接技术展开分析,结合金泰锅炉的实践,探讨焊接工艺要点、质量控制及常见问题解决方案。
一、火管在燃油气锅炉中的作用与工况
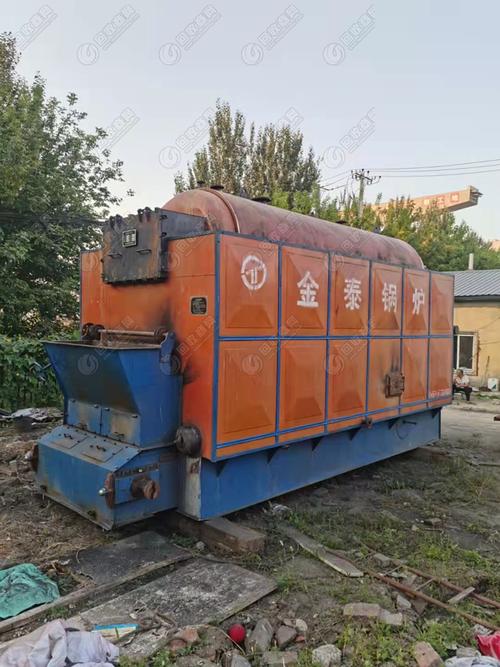
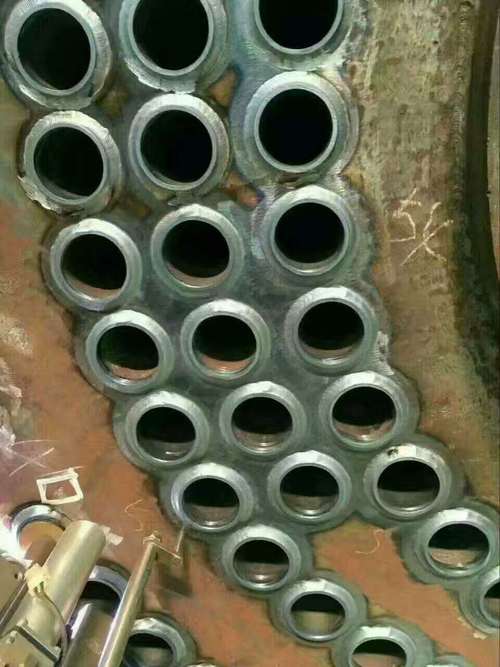
火管(又称炉胆或烟管)是燃油气锅炉的关键受压元件,燃料燃烧产生的高温烟气在管内流动,通过管壁与管外的水或热载体进行热交换。火管长期承受高温、高压及烟气腐蚀,因此对焊接接头的强度、致密性和耐热性要求极高。
金泰锅炉在设计火管时,通常选用20g、Q245R等锅炉专用钢板,壁厚根据工作压力计算确定。火管与管板、筒体的连接形式包括对接、角接和管板胀接加焊接等。
二、火管焊接的主要工艺方法
1. 焊接方法选择
金泰锅炉针对火管焊接主要采用以下方法:
- 手工电弧焊(SMAW):适用于现场安装和维修,灵活性高,设备简单。
- 钨极氩弧焊(GTAW):用于打底焊,保证根部熔透和背面成型,尤其适合薄壁火管。
- 熔化极气体保护焊(GMAW):效率高,适合批量生产中的填充和盖面焊。
- 埋弧自动焊(SAW):用于长直火管纵缝和环缝的焊接,熔深大、质量稳定。
金泰锅炉通常采用组合工艺:GTAW打底 + SMAW或SAW填充盖面,兼顾质量与效率。
2. 焊接材料
焊材选用应与母材匹配,并满足锅炉受压元件的性能要求:
- 焊条:E4303(J422)、E5015(J507)等。
- 焊丝:H08Mn2SiA、H08A等,配合相应焊剂。
- 氩弧焊丝:H08Mn2SiA,直径2.5mm或3.0mm。
金泰锅炉要求焊材入库前进行验收和烘干,焊条按规定温度(如J507需350~400℃)烘干并保温。
三、火管焊接工艺要点
1. 焊前准备
- 坡口加工:根据板厚选择V形、U形或双V形坡口,坡口面及两侧20mm范围内清除油锈。
- 装配定位:控制错边量不超过壁厚的10%(且不大于1mm),定位焊长度10~15mm,间距100~150mm,采用与正式焊相同的焊材和工艺。
- 预热:对于厚壁或高拘束度接头,金泰锅炉规定预热温度100~150℃,防止冷裂纹。
2. 焊接参数控制
以金泰锅炉常用工艺为例:
- GTAW打底:焊接电流90~120A,氩气流量8~12L/min,电弧电压10~14V。
- SMAW填充:直径3.2mm焊条,电流100~130A,电压20~24V;直径4.0mm焊条,电流140~180A。
- 多层多道焊:每道焊缝厚度不超过4mm,层间温度控制在150~250℃。
3. 操作要点
- 打底焊保证熔透,背面成型良好,必要时采用背面充氩保护。
- 采用直线运条或月牙形运条,避免横向摆动过大导致咬边。
- 收弧时填满弧坑,防止产生弧坑裂纹。
- 层间清渣彻底,检查无缺陷后再焊下一道。
四、焊接质量控制与检验
金泰锅炉建立了一套完整的火管焊接质量体系:
- 焊工资格:焊工须持有特种设备焊接作业人员证,且经过金泰锅炉内部技能评定。
- 工艺评定:按NB/T 47014进行焊接工艺评定,合格后编制焊接工艺规程(WPS)。
- 过程控制:执行“三检制”(自检、互检、专检),记录焊接参数。
- 无损检测:火管对接焊缝进行100%射线检测(RT)或超声波检测(UT),角焊缝进行磁粉(MT)或渗透(PT)检测。
- 力学性能试验:按批制作产品试板,进行拉伸、弯曲和冲击试验。
- 水压试验:整体锅炉组装后进行1.5倍设计压力的水压试验,检查火管焊缝致密性。
五、常见焊接缺陷及防止措施
| 缺陷类型 | 产生原因 | 防止措施 |
|----------|----------|----------|
| 裂纹 | 拘束应力大、氢含量高、预热不足 | 焊前预热、焊后缓冷、使用低氢焊材、控制层间温度 |
| 未熔合 | 电流过小、速度过快、坡口不洁 | 优化参数、清理坡口、正确运条 |
| 气孔 | 焊材受潮、保护气体不纯、风速大 | 烘干焊材、检查气路、设置挡风棚 |
| 咬边 | 电流过大、运条角度不当 | 调整电流、控制电弧长度、适度摆动 |
| 变形 | 焊接热输入集中、装配刚性大 | 对称施焊、分段退焊、刚性固定 |
金泰锅炉针对裂纹缺陷特别强调:对于20g厚壁火管,采用低氢焊接材料并严格执行预热、后热措施;对于管板角焊缝,采用小电流、多层多道焊减少应力。
六、金泰锅炉的焊接技术特色
- 自动化焊接应用:在批量生产中引入管板自动焊接机、马鞍形焊机,提高一致性。
- 焊后热处理:对厚壁火管接头进行消除应力热处理,温度600~650℃,保温时间按壁厚计算。
- 技术档案追溯:每台锅炉火管焊缝均建立焊接档案,记录焊工、焊材、参数和检测结果,确保可追溯。
- 持续改进:针对燃油气锅炉火管的高温蠕变和腐蚀问题,与高校合作开展焊接新材料和新工艺研究。
##
燃油气锅炉火管的焊接技术直接关系到锅炉的运行安全与寿命。金泰锅炉通过严格的工艺控制、科学的质量管理和不断的技术创新,形成了成熟的火管焊接体系。随着高效节能锅炉的发展,火管焊接将向更自动化、更可靠、更环保的方向演进,金泰锅炉的实践经验为行业提供了有益参考。
如若转载,请注明出处:http://www.tkgljtyxgs.com/product/5.html
更新时间:2026-10-30 02:01:44